خيارات تصميم حجرات التعبئة على خط تعبئة المواد الحبيبية
يُحدد تصميم حجرة التغليف الحد الأقصى لإنتاجية خط الإنتاج قبل طلب أي ميزان أو ناقل. فإذا كان التصميم صغيرًا جدًا، سيُسبب ذلك اختناقًا في خط الإنتاج عند حجرة آلة التغليف بالتفريغ؛ أما إذا كان كبيرًا جدًا، فسيُهدر رأس المال. وتختلف التصاميم الثلاثة الشائعة في كيفية تداخل عمليتي التحميل والتفريغ، وهذا الاختلاف هو ما يُحدد نوع آلة التغليف بالتفريغ المناسبة.
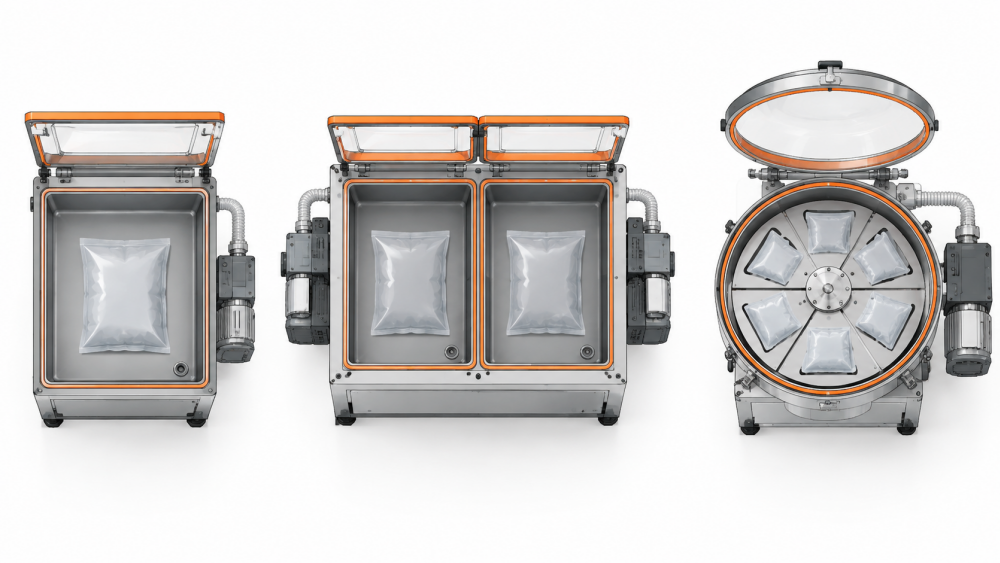
حجرة واحدة: بسيطة ومتسلسلة:حجرة واحدة، كيس واحد، دورة واحدة في كل مرة. تتم عمليات التحميل والتفريغ والإغلاق والتفريغ بالتتابع، لذا فإن الوقت المستغرق لكل كيس هو مجموع الأوقات الأربعة. بالنسبة للورش التي تتعامل مع بضع مئات من الأكياس يوميًا، يُعد هذا الخيار الأمثل: أقل تكلفة، وأبسط صيانة، ومشغل واحد. يظهر القيد بمجرد زيادة حجم العمل، لأن الحجرة تتوقف عن العمل بينما يقوم المشغل بتحميل الكيس التالي. يجب أن يتضمن خط إنتاج آلات التغليف بالتفريغ قاعدة مكتوبة لفحص فشل الإغلاق: التعديل، أو الإيقاف، أو تعليق الكيس، ويتم تحديد ذلك قبل بدء التشغيل. تساعد قائمة مراجعة المحطة المكونة من صفحة واحدة مشغلي آلات التغليف بالتفريغ الجدد بشكل أفضل من دليل سميك، خاصة في أسبوعهم الأول.
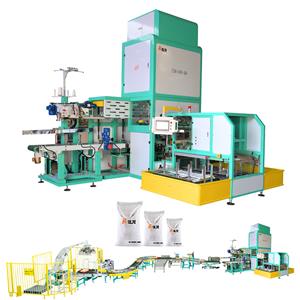
حجرة مزدوجة: نصفان متداخلان:عمليًا، تتشارك حجرتان مضخة واحدة ونظام تحكم واحد، وتتناوبان في دورات التشغيل. فبينما تقوم إحدى الحجرتين بتفريغ الهواء وإغلاقها، يقوم المشغل بتحميل الحجرة الأخرى، مما يقلل وقت التوقف بشكل كبير ويرفع الإنتاج بالساعة دون مضاعفة المساحة. يناسب هذا النظام خطوط الإنتاج متوسطة الحجم التي تنتج أكياسًا مسطحة من الأرز أو البذور أو الحبيبات، حيث يمكن لعامل واحد تغذية كلا الحجرتين. يجب أن تواكب آلات التعبئة والتغليف بالتفريغ الهوائي المحيطة بها، وخاصة الميزان وناقل النقل، هذا الإيقاع المتناوب. يكمن قصور العديد من خطوط الإنتاج في الفرق بين آلة التعبئة والتغليف بالتفريغ الهوائي الأوتوماتيكية على الورق ونفس الوحدة على أرض الواقع.
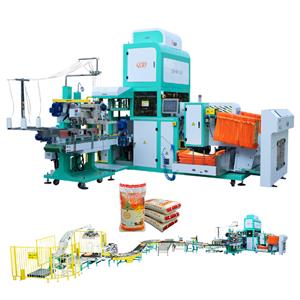
التصميمات الدوارة والمستمرة:عندما تصل الأكياس جاهزة على سير ناقل ولا حاجة لتحميلها يدويًا، تتولى الطاولات الدوارة أو الحجرات ذات السيور الناقلة المهمة. تتولى المحطات تحميل الأكياس وتفريغها وإغلاقها وتفريغها في آنٍ واحد، لذا قد يطول زمن الدورة لكل محطة مع الحفاظ على إنتاجية عالية. يتكامل جهاز التعبئة الفراغي الأوتوماتيكي من هذا النوع بسلاسة مع موازين متعددة الرؤوس، ويشكل جوهر خطوط إنتاج الحبوب ذات الإنتاجية العالية، على حساب المساحة ورأس المال وتكاليف الصيانة المرتفعة. تولد الجسيمات الدقيقة التي يقل حجمها عن 200 ميكرون شحنات كهربائية ساكنة أثناء تعبئة جهاز التعبئة الفراغي الأوتوماتيكي، لذا يُنصح باستخدام قضيب مؤين أو غشاء مضاد للكهرباء الساكنة.
ما الذي يربط بين التصاميم معًا؟لا يزال كل تصميم يتطلب ثلاثة عناصر أساسية: مضخة مصممة للعمل المتواصل، وقسم آلة تغليف بالتفريغ الهوائي متوافق مع نوع الغلاف، وإعدادات تفريغ مضبوطة خصيصًا للمنتج. يُغير تصميم حجرات التغليف كيفية تداخل هذه المهام، وليس أهميتها. خط إنتاج ذو حجرتين غير محكم الإغلاق يُنتج أكياسًا تالفة أسرع من خط ذي حجرة واحدة، لا أكثر. سيشرح مورد آلات التغليف بالتفريغ الهوائي ذو الكفاءة الاختلافات بين المنتجات ومن المسؤول عن كل تعديل. عند مقارنة عقود صيانة آلات التغليف بالتفريغ الهوائي، قارنها بتكلفة يوم إنتاج ضائع.
تحديد حجم التصميم وفقًا لأرقامك:تفصيلٌ هام: ابدأ بالإنتاج اليومي، واقسمه على ساعات العمل، وقارن النتيجة بأوقات الدورة الموضحة لكل تصميم، وليس بأوقات الذروة المذكورة في الكتيبات. أضف هامشًا لتغييرات المنتج والتنظيف. إذا كانت الأرقام تقع بين تصميمين، فقم بمحاكاة أسبوع إنتاج باستخدام أكياس تجريبية قبل اتخاذ القرار النهائي. تنشر شركة Zhangzhou Jialong Technology Co., Ltd. تكوينات خطوط الإنتاج على موقعها الإلكتروني https://jialongpacking.com/ ليتمكن المشترون من مقارنة الخيارات. يعتمد خط إنتاج الأرز الذي ينتج 5 كجم و25 كجم في نفس الأسبوع على وصفات آلة التغليف بالتفريغ الهوائي المخزنة، وليس على تذكر عامل واحد لعمليتين.